

 sa

 English
 русский
 Français
 Español
 عربى

دليل تصنيع قضيب التوصيل: خطوات العملية والمواد ومراقبة الجودة
محتوى
- 1 ما يغطيه تصنيع Busbar فعليًا
- 2 خطوات التصنيع الأساسية بالترتيب
- 3 النحاس أم الألومنيوم؟ عواقب التصنيع
- 4 العزل: حيث تحصل قضبان التوصيل الأنبوبية على الحماية
- 5 مراقبة الجودة التي تتوقع الأداء الميداني
- 6 العيوب الشائعة وكيف تكتشفها المتاجر مبكرًا
- 7 ما يجب على المشترين التحقق منه قبل الطلب
- 8 الأسئلة المتداولة
الساعة 3 بعد الظهر. في فترة ما بعد الظهيرة الأكثر حرارة في العام، تقوم لوحة مفاتيح بقوة 4000 ألف أمبير في أحد المصانع الساحلية برحلاتها للمرة الثالثة في ذلك الأسبوع. كان التصميم سليمًا وتم اختبار الكسارة بشكل جيد. الجاني الحقيقي: وصلة مثبتة بمسامير على شريط رئيسي تم ثقبها، وتركت مع نتوء مرتفع، وتم عزمها للأسفل على أي حال. دفن النتوء معظم منطقة التلامس، وتسللت المقاومة إلى الأعلى، وكل دورة حرارة يومية دفعت المفصل أقرب إلى الفشل.
تتكرر هذه القصة في جميع أنحاء الصناعة بسبب تصنيع بسبار - القطع، واللكم، والثني، والطلاء، والعزل، والاختبار - هو المكان الذي يبقى فيه التصميم الكهربائي السليم أو ينهار بهدوء. الاستنتاج يأتي أولاً: اختيار المواد وجودة الوصلة يحددان عمر خدمة نظام القضبان أكثر بكثير من أي شيء مطبوع على لوحة الاسم. تغطي الإرشادات أدناه خطوات التصنيع الأساسية، وقرار النحاس مقابل الألومنيوم، وكيفية عزل قضبان التوصيل الأنبوبية، والاختبارات التي تتنبأ فعليًا بالأداء الميداني، وما يجب على المشترين التحقق منه قبل التوقيع على أمر الشراء.
ما يغطيه تصنيع Busbar فعليًا
يقوم التصنيع بتحويل مخزون الموصلات الخام - عادة شريط النحاس التحليلي الكهربائي أو أنبوب سبائك الألومنيوم المبثوق - إلى ناقلات تيار جاهزة وجاهزة للتثبيت. يمتد إلى ثلاثة مسارات عمل مختلفة تمامًا:
- تصنيع شريط مسطح: قطع، ولكم، وثني، وطلاء القضبان المستطيلة للوحات المفاتيح، ولوحات الألواح، وتجميعات التوزيع.
- تصنيع قضبان التوصيل الأنبوبية: قطع أنابيب الألومنيوم أو النحاس الصلبة إلى الطول، وتركيبات وصلات نهاية اللحام، وتركيب عوازل الأعمدة وأقواس التثبيت - المعيار للمحطات الفرعية ذات الجهد العالي، حيث يمتد الأنبوب بين الهياكل الفولاذية.
- تجميع الحافلات: تحتوي على موصلات معزولة داخل حاوية مدمجة لتوزيع الجهد المتوسط والمنخفض، بما في ذلك الأنظمة عالية الكثافة للمباني التجارية والصناعية.
تتداخل الخطوات، ولكن لا تتداخل التفاوتات والأدوات وأوضاع الفشل. إن المتجر الذي ينتج قضبان ألواح ممتازة ليس مؤهلاً تلقائيًا للحام أنبوب المحطة الفرعية أو صب العزل تحت التفريغ، ولهذا السبب تستحق كل قدرة فحصًا منفصلاً عند تقييم الموردين.
خطوات التصنيع الأساسية بالترتيب
وبغض النظر عن نوع المنتج، فإن المتاجر المنضبطة تتبع نفس التسلسل المكون من ست مراحل:
- اختيار المواد وإعدادها — التحقق من درجة السبائك وتلطيفها وفقًا لشهادات المطاحن، ثم تسوية المخزون وتنظيفه قبل بدء القطع.
- القطع والتحجيم — القص أو المنشار أو القطع باستخدام الحاسب الآلي بطول وجوه مربعة؛ أصبحت تلك الوجوه فيما بعد جزءًا من سطح المفصل.
- اللكم والحفر - عادةً ما يحتفظ التثقيب باستخدام الحاسب الآلي بمواضع الثقب في حدود ±0.1–0.2 مم، ويحدد موضع الثقب بشكل مباشر مقدار مساحة التلامس التي تحصل عليها كل وصلة مثبتة بمسامير.
- الانحناء والتشكيل - يجب أن يكون نصف قطر الانحناء الداخلي مساوياً على الأقل لسمك قضيب النحاس؛ يتطلب الألومنيوم أنصاف أقطار أكثر سخاءً واهتمامًا باتجاه الحبوب، أو تشقق الوجه الخارجي.
- المعالجة السطحية — إزالة الشحوم وإزالة الأكسدة، أو مناطق وصلات الصفيح أو الألواح الفضية، أو تطبيق العزل الكامل على المنتجات ذات الجهد العالي.
- التفتيش والاختبار - فحوصات الأبعاد، ومقاييس الثقب، وأخذ عينات من التصاق الطلاء، والاختبار الكهربائي على المنتجات المعزولة قبل الشحن.
إن الاختيار السطحي يستحق قراره الخاص، لأنه يقايض التكلفة مقابل الاستقرار المشترك:
| العلاج | ما يسلمه | الاستخدام النموذجي | المراقبات |
|---|---|---|---|
| عارية (تنظيفها، إزالة الأكسدة) | بأقل تكلفة؛ يعتمد على الضغط العالي | المفاتيح الكهربائية الداخلية الجافة | الأكسدة تثير مقاومة المفاصل مع مرور الوقت |
| طلاء القصدير | يبطئ الأكسدة. متسامح للمفاصل انسحب | توزيع الطاقة العامة، المواقع الداخلية الرطبة | سطح أكثر نعومة؛ التحكم في عزم الدوران وتجنب الضغط الزائد |
| طلاء الفضة | أدنى مقاومة الاتصال؛ يتحمل درجات الحرارة المرتفعة | مفاصل التيار العالي، ودورات الأحمال المتكررة | تكلفة أعلى الخدوش تكشف المعادن الأساسية |
| صب راتنجات الايبوكسي | طبقة عازلة كاملة. تمكن تخطيطات المدمجة | قضبان التوصيل الأنبوبية فئة 35 كيلو فولت | السيطرة على الفراغ وجودة العلاج أمر بالغ الأهمية |
يولد الانحناء معظم عمليات إعادة العمل في الإنتاج النموذجي. يمكن للقضيب المثني بإحكام شديد، أو عبر الحبوب المتدحرجة، أن يبدو خاليًا من العيوب ولا يزال يحمل شقوقًا صغيرة تنمو تحت عقود من التدوير الحراري. ضع متطلبات نصف القطر والحبيبات على الرسم، وليس في ذاكرة المشغل.
النحاس أم الألومنيوم؟ عواقب التصنيع
فيما يتعلق بموصلية الحجم، يفوز النحاس: حوالي 100% من IACS مقابل 61% تقريبًا للألمنيوم. لكن كثافة النحاس أيضًا تبلغ حوالي 3.3 مرة، وهذا يغير الحسابات تمامًا. لتحمل نفس التيار، يحتاج قضيب الألمنيوم إلى ما يقرب من 1.6 مرة من المقطع العرضي - ومع ذلك لا يزال وزنه يقترب من النصف ويكلف أقل لكل أمبير محمول.
يفسر الوزن سبب كون قضبان التوصيل الأنبوبية الصلبة في المحطات الفرعية دائمًا من سبائك الألومنيوم: فكل كيلوغرام إضافي على مدى طويل يتضاعف في دعامات وأساسات وتكلفة تركيب أكبر. تضيف تركيبات المغنيسيوم والألومنيوم القوة التي تتطلبها المسافات الخارجية الطويلة وقوى الدائرة القصيرة.
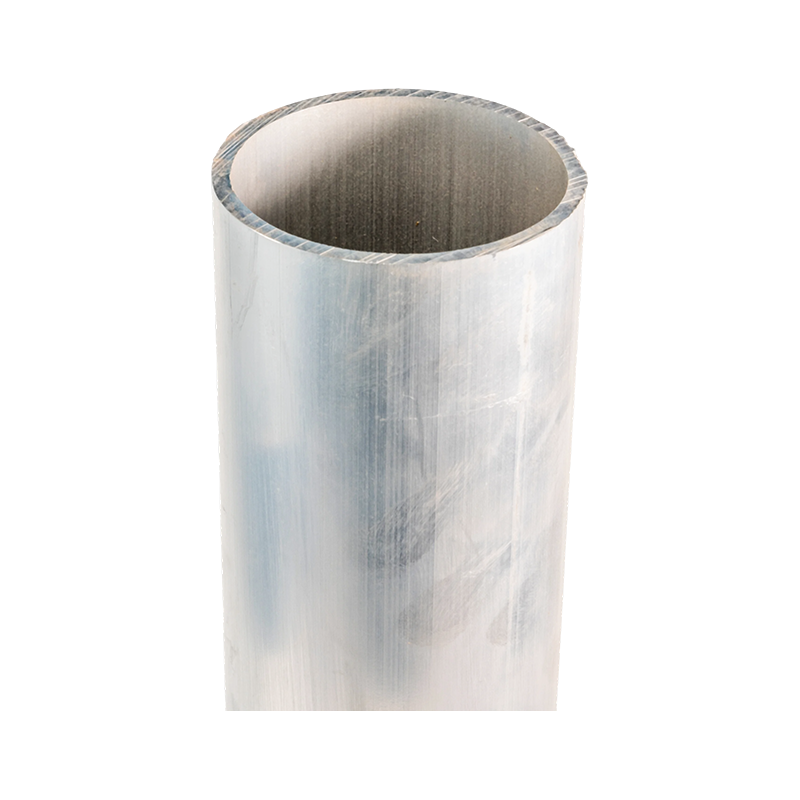 قضيب الحافلة الأنبوبي من سبائك المغنيسيوم والألومنيوم عالي الجهد للغاية متوفر في سبائك 6063G وLF21Y و6R05 و2A14 لأنظمة 220 كيلو فولت إلى 1000 كيلو فولت، ويجمع هذا الموصل الأنبوبي غير الملحوم بين الوزن الخفيف وقوة السبائك التي تتطلبها امتدادات المحطات الفرعية الخارجية الطويلة وقوى الدائرة القصيرة. عرض المنتج →
التصنيع يتبع المادة. تتم إعادة أكسدة الألومنيوم خلال دقائق من التنظيف، لذلك يجب إزالة الأكسدة من وجوه المفاصل وتجميعها على الفور. يكون Springback بعد الانحناء أعلى، ويكون نصف قطر الانحناء أكبر، ويتطلب اللحام إجراءات مؤهلة للسبائك المحددة - حيث إن عادات متجر النحاس العامة تنتقل بشكل سيء.
العزل: حيث تحصل قضبان التوصيل الأنبوبية على الحماية
في قضبان التوصيل الأنبوبية ذات الجهد المتوسط والعالي، يكون الموصل العاري نصف المنتج فقط. يحدد نظام العزل مسافات الزحف، وخلوص الطور، وسلوك التفريغ الجزئي، ومدى ضغط التركيب. الطرق الرئيسية هي الأكمام المنكمشة بالحرارة في النهاية الأساسية؛ مقذوف EPDM أو مطاط السيليكون. PTFE للبيئات ذات درجات الحرارة العالية والعدوانية كيميائياً؛ وصب راتنجات الايبوكسي لفئات الجهد العالي.
الصب هو المكان الذي يظهر فيه انضباط التصنيع بشكل أكثر وضوحًا. تحت عملية الصب الفراغي، يتم استخراج الهواء والمواد المتطايرة قبل معالجة الراتنج، دون ترك أي فراغات لتفريغ البذور جزئيًا. يمكن للقضيب المعزول بدون هذا التحكم أن يجتاز اختبار تحمل المصنع ويظل في الخدمة قبل الأوان - وهو أحد أسباب فحص المنتجات من فئة 35 كيلو فولت بشكل روتيني باستخدام قياس التفريغ الجزئي.
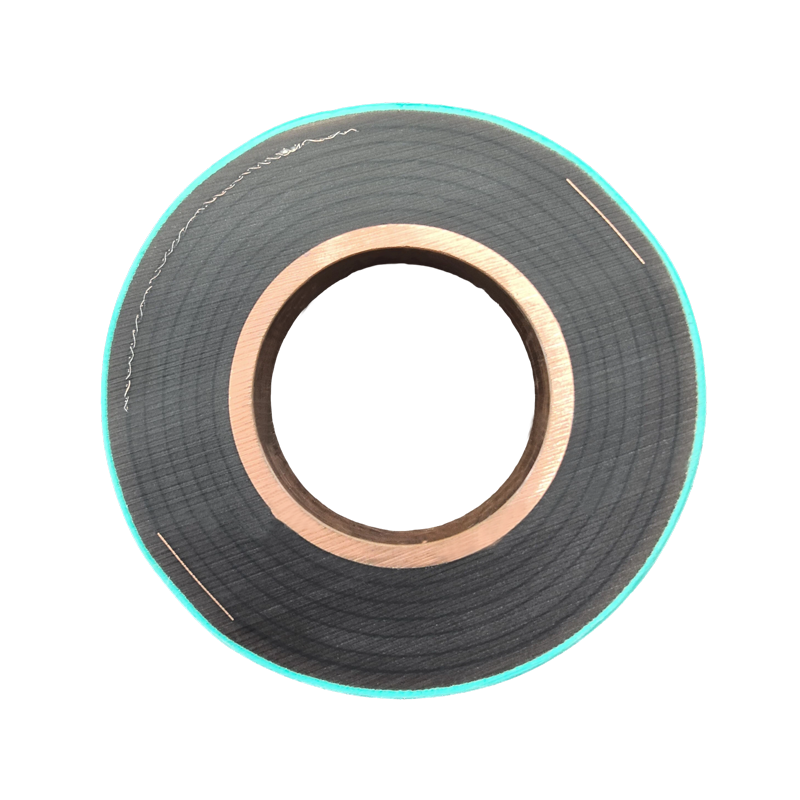 صب راتنجات الايبوكسي شريط الناقل الأنبوبي يتم صب الفراغ في قالب واحد سلس من النحاس الخالي من الأكسجين، وهذا الشريط المقاوم للهب من فئة 35 كيلو فولت يزيل واجهات العزل والفراغات، ويدعم فحص التفريغ الجزئي وعمر الخدمة الذي يتجاوز 30 عامًا. عرض المنتج →
مراقبة الجودة التي تتوقع الأداء الميداني
تفصل ثلاث عائلات اختبارية بين المُصنِّع الصارم والمصنع المتفائل:
- اختبار ارتفاع درجة الحرارة. بموجب IEC 61439-1، يتم تشغيل التجميع بالتيار المقنن حتى تستقر درجات الحرارة، مع تقييد قضبان التوصيل النحاسية العارية بارتفاع 105 كلفن فوق البيئة المحيطة. نظرًا لأن التسخين في الوصلات المقاومة يقاس تقريبًا بمربع التيار، فحتى المقاومة الإضافية المتواضعة للمفاصل تظهر بسرعة عند الحمل المقدر.
- فحص المفاصل والطلاء. تعمل مقاييس موضع الثقب والتحقق من عزم الدوران وأخذ عينات من التصاق الطلاء على اكتشاف العيوب التي تصبح نقاطًا ساخنة لاحقًا.
- اختبارات العزل. تحمل تردد الطاقة بالإضافة إلى قياس التفريغ الجزئي، خاصة بالنسبة للأنظمة المصبوبة والمبثوقة.
العيوب الشائعة وكيف تكتشفها المتاجر مبكرًا
تعود معظم عمليات إعادة العمل في إنتاج قضبان التوصيل إلى قائمة قصيرة من الأسباب المتكررة. النسب أدناه توضيحية وليست إحصائية، لكن مديري الإنتاج ذوي الخبرة سيتعرفون على شكل المخطط:
- نتوءات وحواف حادة بعد القطع أو التثقيب - تم إصلاحه عن طريق جعل إزالة الأزيز خطوة إلزامية وموقعة بدلاً من خطوة اختيارية.
- الشقوق بعد الانحناء - يتم منعه من خلال احترام الحد الأدنى لنصف قطر الانحناء والانحناء مقابل الحبوب المتدحرجة حيث يسمح التصميم بذلك.
- اختلال الثقب - يتم التحكم فيه باستخدام أدوات التثقيب باستخدام الحاسب الآلي ومقاييس الانطلاق/عدم الانطلاق بدلاً من التخطيط اليدوي.
- تصفيح التصفيح - تم اكتشافه عن طريق أخذ عينات الالتصاق على كل دفعة، وليس فقط المادة الأولى.
- فراغات العزل - يتم التخلص منها من خلال الصب الفراغي وفحص التفريغ الجزئي الروتيني.
ما يجب على المشترين التحقق منه قبل الطلب
عند تقييم الشركة المصنّعة، استبدل الأسئلة العامة بأسئلة محددة:
- هل يمكنهم توفير شهادات المطاحن التي تربط كل دفعة بدرجة سبيكة محددة ودرجة مزاجها؟
- هل يتم إجراء القطع واللكم والثني واللحام والعزل داخل الشركة أم يتم التعاقد من الباطن مع أطراف ثالثة غير معروفة؟
- بالنسبة للمنتجات الأنبوبية: ما هي إجراءات اللحام وتصميمات الوصلات المؤهلة، وهل يمكنها إظهار سجلات الاختبار؟
- بالنسبة للمنتجات المعزولة: هل يتم إجراء الصب تحت فراغ، وهل يتم إجراء اختبارات التفريغ الجزئي الروتينية؟
- ما هي التفاوتات التي سيلتزمون بها في مواضع الثقب والاستقامة والطول النهائي - كتابيًا؟
اختيار العزل ينتمي إلى نفس المحادثة. يحافظ PTFE على ثباته في درجات الحرارة العالية والبيئات العدوانية كيميائيًا حيث تتقدم الأنظمة المطاطية بشكل أسرع، بينما يناسب الإيبوكسي المصبوب بالفراغ فئات الجهد العالي والمحطات الفرعية المدمجة.
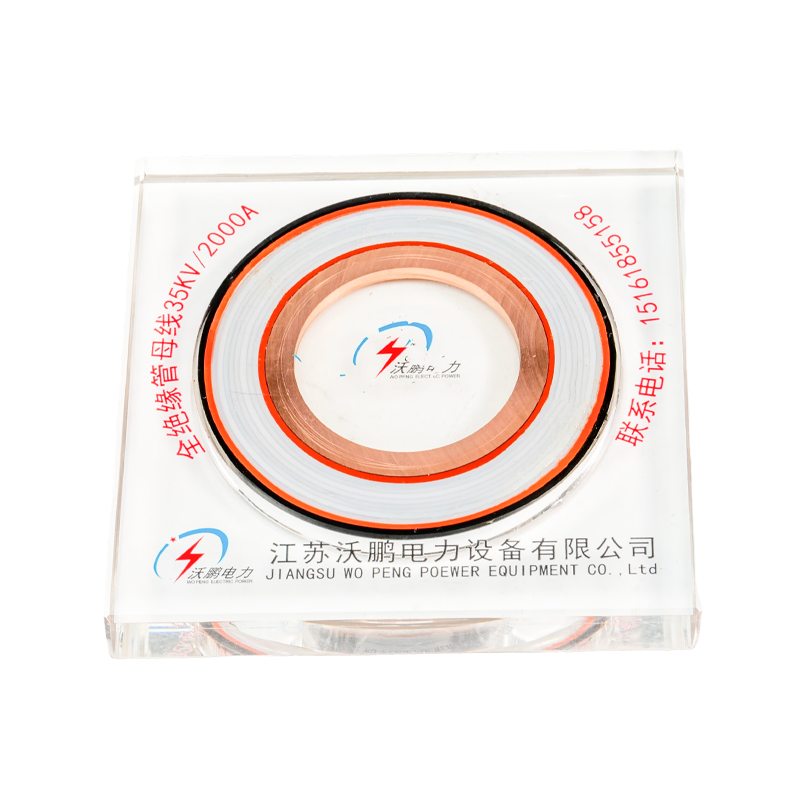 PTFE أنبوبي حافلة بار مع لف فيلم PTFE، وشاشات سعوية متعددة، ونطاق تشغيل من -60 درجة مئوية إلى 250 درجة مئوية بالإضافة إلى حماية IP68، يناسب هذا الشريط المعزول تركيبات المحطات الفرعية ذات درجة الحرارة العالية والعدوانية كيميائيًا والمدمجة. عرض المنتج →
يتكرر منطق التحديد عبر أنواع الموصلات. قبل قفل المواصفات، من المفيد قراءة دليل تفصيلي مخصص لذلك كيفية اختيار شريط الحافلة الأنبوبي المناسب من سبائك الألومنيوم ، ثم أخذ قائمة مختصرة من المتطلبات إلى الشركة المصنعة وليس العكس.
الأسئلة المتداولة
ما هو التسامح الذي يمكن للمصنع الاحتفاظ به بشكل واقعي في مواضع الثقب؟
عادةً ما يحمل التثقيب باستخدام الحاسب الآلي ±0.1–0.2 مم في مراكز الثقب؛ يمكن أن ينجرف الحفر اليدوي من الخطوط المكتوبة نحو ± 0.5 مم أو ما هو أسوأ. بالنسبة للمفاصل المثبتة بمسامير، يكون الاتساق عبر قضبان التزاوج أكثر أهمية من العدد المطلق، لذا اسأل كيف يقوم المتجر بتثبيت الأجزاء معًا.
هل يمكن لقضبان الألمنيوم أن تحل محل النحاس في كل مكان؟
لا، فالألومنيوم يفوز بالوزن والتكلفة لكل أمبير في التشغيل المفتوح والمسافات الطويلة، لكن النحاس لا يزال منطقيًا عندما تكون المساحة ضيقة، أو تكون المفاصل عديدة، أو تكون البنية التحتية المحيطة نحاسية. تحتاج التوصيلات من الألومنيوم إلى النحاس إلى تصميم وأجهزة انتقالية مدروسة.
كيف يختلف تصنيع القضبان الأنبوبية عن أعمال القضبان المسطحة؟
يضيف الأنبوب البثق أو الرسم، والقطع المربع حسب الطول، ولحام المفاصل والتجهيزات النهائية، والتصميم الميكانيكي للتحميل الممتد وقوى الدائرة القصيرة. تعتبر العوازل وأقواس التثبيت جزءًا من النظام، وليست الملحقات التي يتم تثبيتها بمسامير بعد ذلك.
ما الذي يجب أن يتضمنه عرض أسعار التصنيع؟
على الأقل: السبائك والمزاج، وتفاوتات الأبعاد، وفئة العزل وعملية العزل، وتقارير الاختبار المقدمة مع الشحنة، والتغليف المصمم للمقاطع الصلبة الطويلة. إذا تردد المورد في كتابة هذه البيانات، فتعامل معها على أنها بيانات. للحصول على نظام بسبار أنبوبي يتوافق مع الجهد الكهربي والامتداد والبيئة لديك، يمكنك ذلك طلب مراجعة المواصفات وقارن الردود جنبًا إلى جنب.
المنتجات الموصى بها
-


قضيب ناقل أنبوبي من مادة PTFE
-

قضيب ناقل أنبوبي مصبوب من راتنج الإيبوكسي
-

قضيب ناقل أنبوبي من مطاط السيليكون EPDM
-

قضيب ناقل أنبوبي من سبائك المغنيسيوم والألومنيوم عالي الجهد للغاية
-

عازل عمودي
-

دعامات قضبان التوصيل (نوع الدعم الثابت)
-

تقوية خيوط الألومنيوم الفولاذية
-

قضيب التوصيل المدمج عالي الكثافة
-

نظام الحافلات ذات الجهد العالي والمنخفض
-

قضيب التوصيل الكهربائي

-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 NO. 8، طريق يانجين، منطقة تشنغشي الصناعية، مدينة شانيانغ، مقاطعة باويينغ، مدينة يانغتشو، مقاطعة جيانغسو، الصين
حقوق الطبع والنشر © Jiangsu Wopeng Power Technology Co., Ltd.
جميع الحقوق محفوظة.
